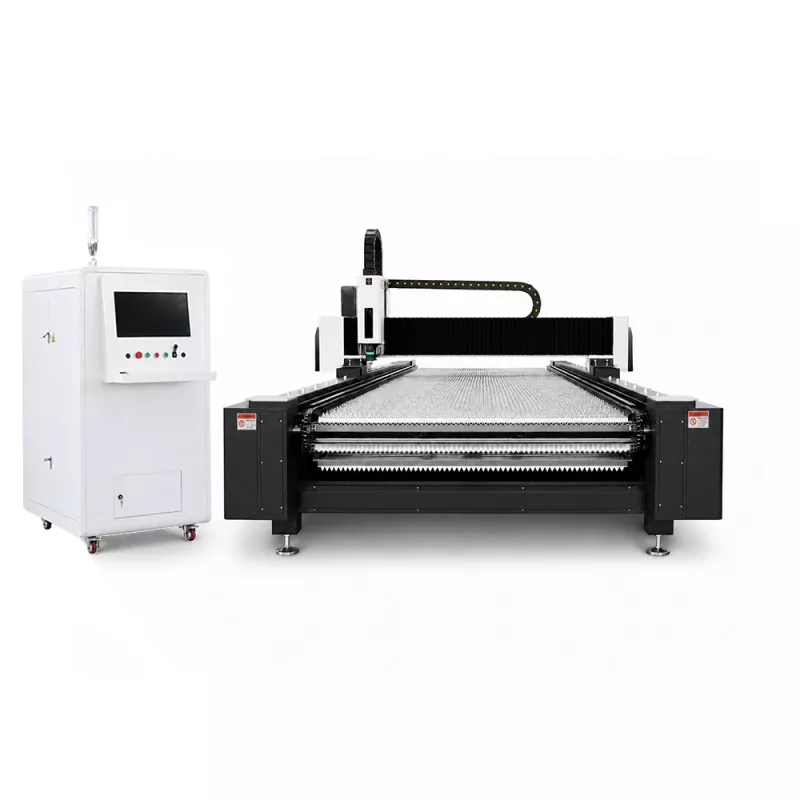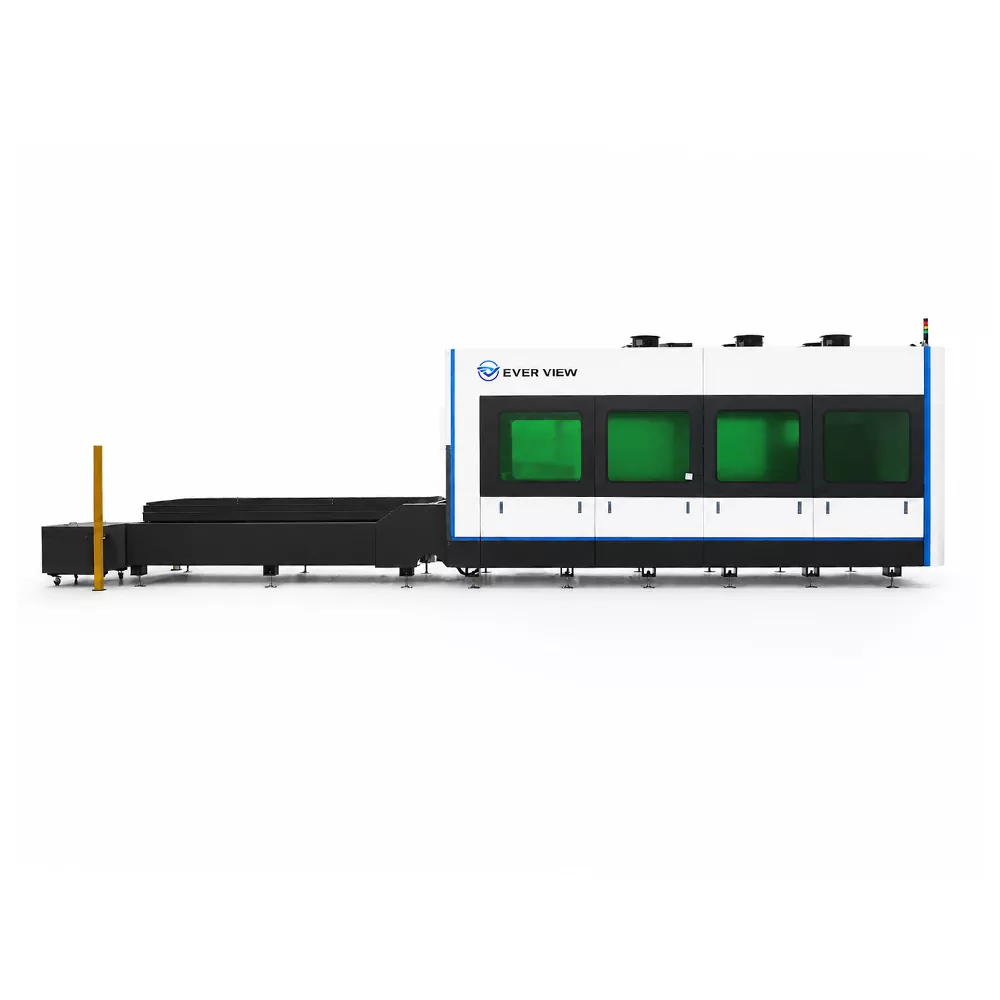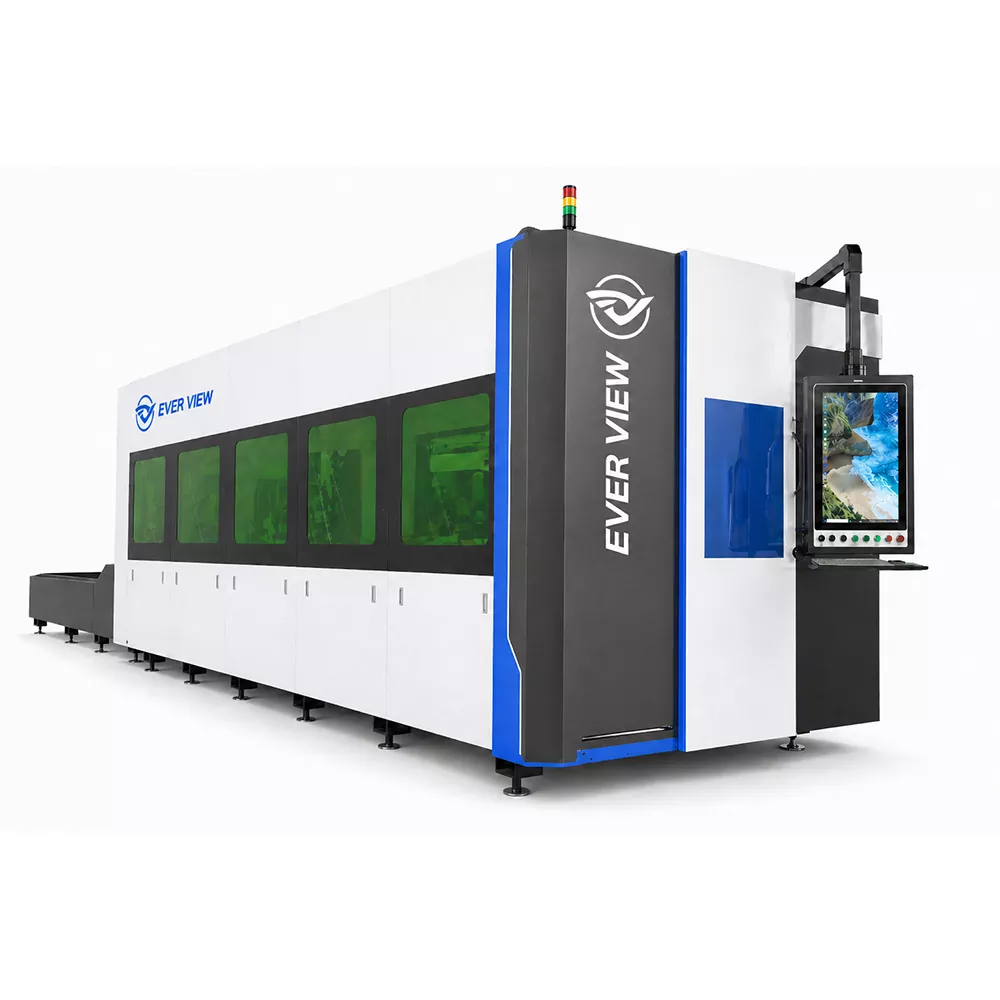
A stroj za lasersko rezanje plošč z vlakniproizvajalcem pomaga pri obdelavi pločevine in plošč z natančnimi konturami, ozkimi rezalnimi širinami in prilagodljivim CNC krmiljenjem. Razumevanje moči laserja, debeline materiala, kakovosti rezanja, obratovalnih stroškov in konfiguracije stroja je bistvenega pomena za izbiro opreme, ki izpolnjuje dejanske proizvodne zahteve.
Ta priročnik pojasnjuje, kako deluje lasersko rezanje plošč z vlakni, katere materiale lahko obdeluje, kaj vpliva na rezalno zmogljivost in kako oceniti stroj, preden investirate v novo proizvodno opremo.
1. Razumevanje strojev za rezanje plošč z laserskim vlaknom
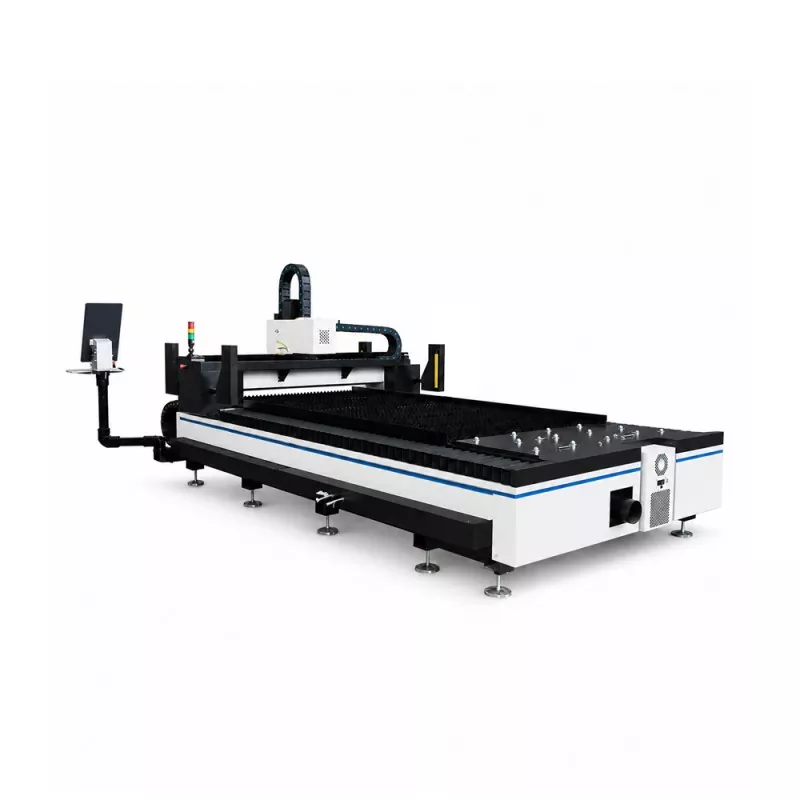
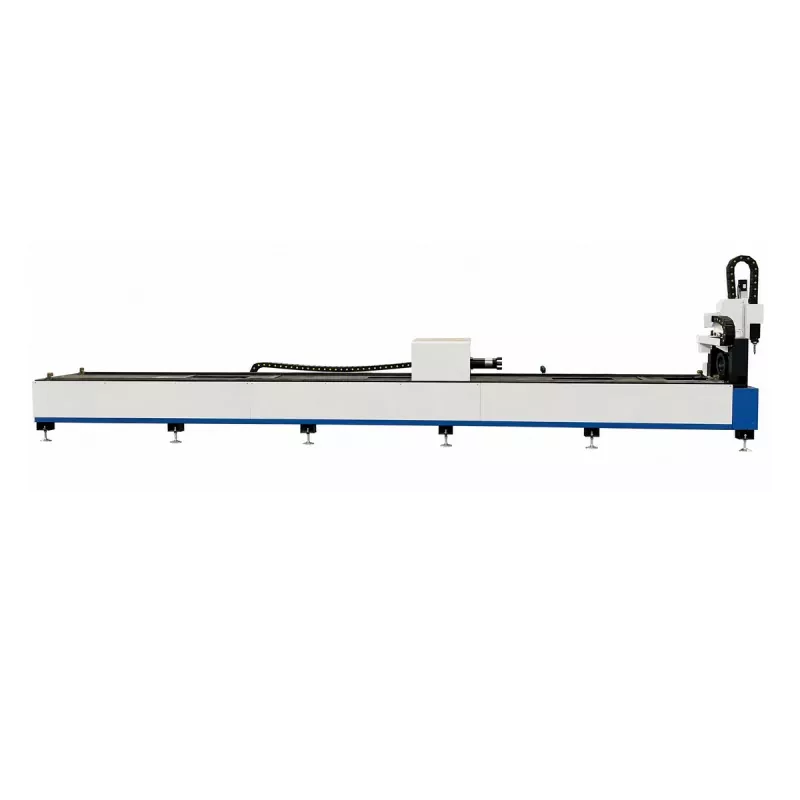
Stroj za lasersko rezanje plošč z vlakni je industrijski sistem za obdelavo kovin, ki uporablja koncentrirani laserski žarek za rezanje programiranih oblik iz ravnih kovinskih listov ali plošč. Krmilnik CNC usklajuje rezalno glavo in sistem gibanja, kar omogoča, da stroj sledi kompleksnim obrisom, luknjam, režam in obrisom komponent s ponovljivim pozicioniranjem.
Za razliko od običajnega mehanskega rezanja laserska obdelava ne zahteva stika rezila z materialom. Osredotočeni žarek ustvarja močno toploto na določeni točki, medtem ko pomožni plin pomaga odstraniti staljeno kovino s poti rezanja. Ta postopek ustvari ozek zarez in lahko zmanjša potrebo po dodatni končni obdelavi robov, ko so rezalni parametri pravilno konfigurirani.
Osnovne komponente industrijskega sistema
- Vir laserskega vlakna:Ustvarja lasersko energijo, ki se uporablja za obdelavo kovine.
- Laserska rezalna glava:Osredotoči žarek in dovaja pomožni plin na območje rezanja.
- CNC krmilni sistem:Razlaga programirane rezalne poti in koordinira gibanje stroja.
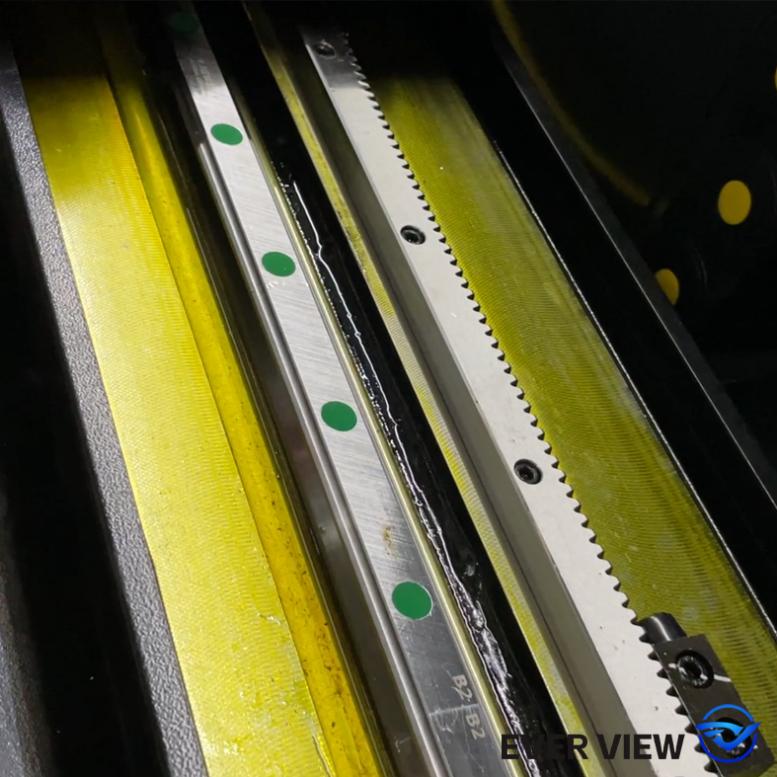
- Sistem gibanja in postelja stroja:Podprite obdelovanec in vzdržujte stabilno, nadzorovano gibanje.
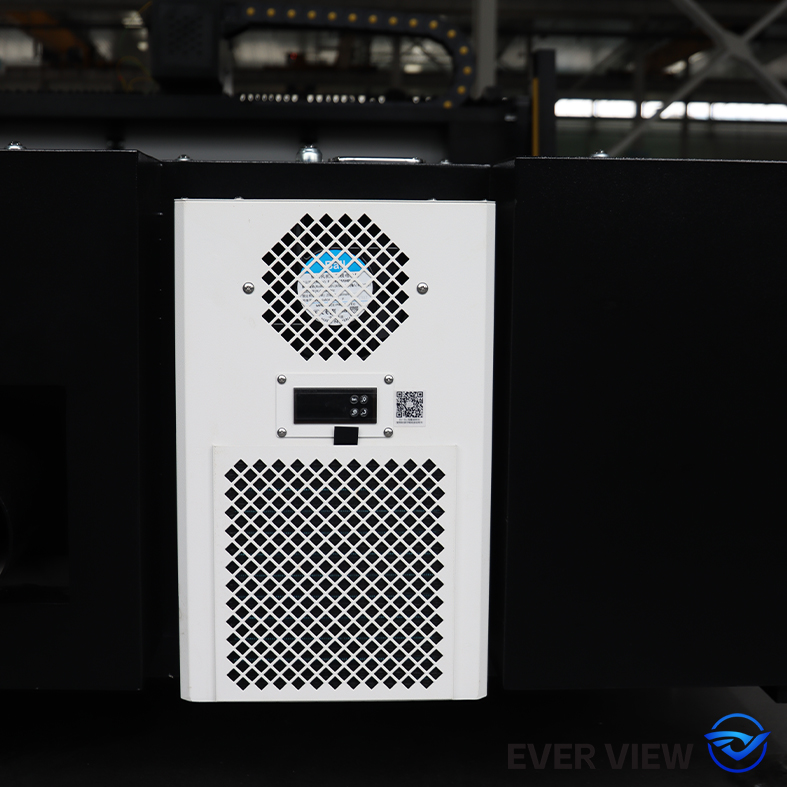
- Hladilni sistem:Ohranja določene komponente znotraj zahtevanega temperaturnega območja delovanja.
- Odvod dima in varnostni prostor:Pomagajte nadzorovati procesne emisije in zmanjšati izpostavljenost nevarnostim laserja.
Te komponente delujejo skupaj. Visokozmogljivi laserski vir sam ne more zagotoviti odličnih rezultatov, če struktura stroja, rezalna glava, nadzor gibanja, oskrba s plinom ali nastavitve postopka niso primerni za aplikacijo.
2. Kako poteka postopek rezanja?
Lasersko rezanje plošč z vlakni združuje optično energijo, nadzorovano gibanje in odstranjevanje materiala. Stroj pretvori digitalno risbo v fizično kovinsko komponento z nizom usklajenih operacij.
1. korak: Pripravite načrt za rezanje
Operater uvozi združljivo risbo CAD v programsko opremo za programiranje ali gnezdenje stroja. Programska oprema razporedi komponente na kovinsko ploščo, vzpostavi rezalne poti in definira uvodnice, točke prebadanja in druga navodila za postopek.
2. korak: Izostrite laserski žarek
Laserski vir ustvari žarek, ki potuje skozi optični dovodni sistem do rezalne glave. Fokusirna leča koncentrira energijo na majhno površino obdelovanca in zvišuje lokalno temperaturo, dokler se kovina ne stopi ali podvrže toplotni reakciji, ki jo zahteva izbrani postopek rezanja.
3. korak: Odstranite staljeni material
Pomožni plin, običajno kisik, dušik ali stisnjen zrak, kjer je primeren, pomaga odstraniti staljeni material iz zareza. Vrsta plina in tlak vplivata na hitrost rezanja, oksidacijo robov, videz površine in količino ostankov, ki ostanejo na končnem delu.
4. korak: Sledite CNC rezalni poti
CNC sistem koordinira gibanje po programirani konturi. Stroj preluknja ploščo, sledi določeni poti in dokonča komponento. Ustrezen pospešek, nadzor kotov, nastavitve ostrenja in hitrost rezanja so pomembni za ohranjanje doslednosti dimenzij.
5. korak: Preglejte končni del
Operaterji pregledujejo dimenzije, kakovost rezov, robove, ostanke in videz robov v skladu s proizvodnimi zahtevami. Za zahtevne komponente lahko dokumentiran pregled prvega kosa pomaga preveriti, ali je postopek primeren, preden se začne polna serija.
3. Katere materiale lahko obdeluje stroj za lasersko rezanje plošč z vlakni?
Laserski sistemi z vlakni se pogosto uporabljajo za izdelavo kovin, vendar je praktično območje rezanja odvisno od konfiguracije laserja, razreda materiala, debeline, stanja površine, pomožnega plina in zahtevane kakovosti robov. Vsak stroj ne more enako dobro obdelati vsakega materiala ali debeline.
| Material | Tipične aplikacije | Pomembni premisleki |
|---|---|---|
| Ogljikovo jeklo | Strukturni deli, okvirji strojev, nosilci in konstrukcijske komponente | Kisik lahko podpira učinkovito rezanje; Upoštevati je treba zahteve glede oksidacije robov in zaključne obdelave. |
| Nerjaveče jeklo | Oprema za predelavo hrane, ohišja, arhitekturni deli in industrijske komponente | Dušik je pogosto izbran za svetle robove z nizko stopnjo oksidacije, čeprav lahko poraba plina poveča obratovalne stroške. |
| Aluminij | Transportne komponente, ohišja opreme in lahke strukture | Odbojnost, toplotna prevodnost, sestava zlitine in primerna zaščita stroja zahtevajo pozornost. |
| Medenina in baker | Električne komponente, prevodni deli in precizni kovinski izdelki | Obdelava odsevne kovine zahteva združljiv laserski sistem, ustrezne rezalne parametre in ustrezno zaščito pred odsevom. |
| Druge kovinske zlitine | Specializirani industrijski deli in izdelava po meri | Združljivost in kakovost reza je treba potrditi za specifično zlitino in proizvodne pogoje. |
Panoge, ki imajo koristi od laserskega rezanja plošč
- Proizvodnja težke opreme in kmetijskih strojev.
- Proizvodnja avtomobilskih delov in transportne opreme.
- Električne omarice, krmilne omarice in industrijska ohišja.
- Izdelava jekla, gradbeni deli in kovinsko pohištvo.
- Sestavni deli dvigal, komercialna oprema in kovinski izdelki po meri.
Za proizvajalce, ki obravnavajo več dizajnov izdelkov ali pogoste spremembe naročil, lahko CNC programiranje poenostavi prehod med opravili brez potrebe po izdelavi namenskih rezalnih matric za vsako novo konturo.
4. Ključne prednosti za proizvajalce
Natančno rezanje in dosledne mere
Pravilno konfiguriran sistem laserskega rezanja z vlakni lahko ustvari podrobne konture, majhne odprtine in ponovljive profile komponent. To je dragoceno za proizvajalce, katerih sklopi so odvisni od natančnih položajev lukenj, nadzorovanih razdalj in doslednih dimenzij delov. Dejanske tolerance je treba potrditi z uporabo izbranega stroja in reprezentativnih obdelovancev.
Prilagodljiva obdelava za različna naročila
Spreminjanje programa digitalnega rezanja je lahko enostavnejše kot menjava orodja na običajni proizvodni liniji. Ta prilagodljivost podpira izdelavo po meri, majhne serije, prototipe in mešane proizvodne načrte. Proizvajalcem lahko tudi pomaga, da se odzovejo na spremembe dizajna strank brez ponovne izdelave namenskega orodja.
Zmanjšana sekundarna obdelava
Ko so izbor materiala in rezalni parametri ustrezni, lahko lasersko rezanje ustvari robove, ki zahtevajo manj brušenja ali odstranjevanja robov kot nekateri alternativni postopki. Dejansko zmanjšanje je odvisno od zahtevane končne obdelave površine, debeline materiala, izbire plina in standardov kakovosti končne komponente.
Boljša izraba materiala
Programska oprema za gnezdenje razporedi več delov znotraj lista, da zmanjša neuporabljen prostor. V kombinaciji z ozkimi zarezami in dobro načrtovanimi zaporedji rezanja lahko to izboljša izkoristek surovin. Rezultat je odvisen od geometrije delov, minimalnega razmika, upravljanja ostankov in načrtovanja proizvodnje.
Potencialne izboljšave produktivnosti
Avtomatizirane rezalne poti, ponovljivi programi in izbirna oprema za nakladanje ali razkladanje lahko zmanjšajo ročno rokovanje in podpirajo doslednejšo proizvodnjo. Vendar pa je celoten pretok odvisen tudi od časa prebadanja, premikanja materiala, sortiranja, pregleda in časa, potrebnega za zamenjavo delovnega mesta.
5. Kaj določa učinkovitost rezanja?
Učinkovitost rezanja je skupni rezultat konfiguracije stroja, lastnosti materiala, nastavitev postopka in prakse operaterja. Skupna ocena teh dejavnikov je bolj zanesljiva kot izbira opreme samo na podlagi moči laserja.
Laserska moč in debelina materiala
Moč laserja vpliva na količino energije, ki je na voljo za taljenje ali obdelavo materiala. Večja moč lahko razširi praktično območje rezanja ali izboljša pretok pod ustreznimi pogoji. Kljub temu največja oglaševana debelina ni nujno debelina, pri kateri stroj zagotavlja najboljšo proizvodno hitrost, kakovost robov ali operativne stroške.
Preden izberete konfiguracijo, določite najpogosteje uporabljene debeline, najdebelejši material, ki ga morate redno rezati, in morebitna občasna opravila z največjo debelino. Prosite dobavitelja za rezalne podatke, ki ustrezajo vašim zahtevam glede materiala, plina in kakovosti.
Hitrost rezanja in položaj fokusa
Prevelika hitrost lahko povzroči nepopolno penetracijo ali žlindro na spodnjem robu, neprimerna nizka hitrost pa lahko povzroči prekomerno segrevanje in slabo kakovost robov. Položaj ostrenja vpliva tudi na porazdelitev energije znotraj zareza. Pravilne nastavitve se razlikujejo glede na material, debelino, šobo, plin in konfiguracijo stroja.
Izbira pomožnega plina
Kisik lahko prispeva dodatno toploto med rezanjem ogljikovega jekla, medtem ko se dušik običajno uporablja, ko je pomemben svetel rob z nizko stopnjo oksidacije. Stisnjen zrak je lahko praktičen za nekatere aplikacije, če so njegov tlak, čistoča in nadzor vlage ustrezni. Izbira plina mora uravnotežiti kakovost robov, hitrost obdelave, nadaljnje operacije in skupne stroške porabe.
Šoba in optično stanje
Poškodovana šoba, onesnaženo zaščitno steklo ali nepravilna poravnava šob lahko motijo pretok plina in vplivajo na rezultat rezanja. Rutinski pregled potrošnega materiala je torej nujen, ko se kakovost nepričakovano poslabša.
6. Kako izbrati pravi stroj za lasersko rezanje plošč z vlakni
Pravi stroj bi moral ustrezati današnjim proizvodnim zahtevam tovarne, hkrati pa puščati dovolj prostora za prihodnjo rast. Strukturirana ocena pomaga preprečiti prekomerno porabo za nepotrebne zmogljivosti ali nakup sistema, ki ima težave z običajnimi proizvodnimi opravili.
Določite svoj material in obseg debeline
Pripravite seznam obdelanih kovin vsak mesec, njihove razrede, porazdelitev debeline, dimenzije pločevine in zahtevane končne obdelave robov. Vključite odstotek dela, ki ga predstavlja vsaka debelina, namesto da se zanašate samo na najdebelejši del, ki ga občasno izdelate.
Uskladite delovno območje s potekom dela v proizvodnji
Delovna miza mora ustrezati vašim standardnim dimenzijam plošč in deli, ki jih nameravate izdelati. Preverite dostop do nakladanja, razpoložljivo tovarniško površino, skladiščenje materiala, dostop žerjava ali viličarja in prostor, potreben za vzdrževanje.
Ocenite celotno konfiguracijo stroja
Primerjajte laserski vir, rezalno glavo, krmilnik CNC, komponente gibanja, posteljo stroja, hladilni sistem, električne zahteve, opremo za ekstrakcijo in varnostno ohišje. Potrdite, kateri elementi so vključeni v navedeno ceno in kateri so dodatni dodatki.
Pregled programske opreme in avtomatizacije
Potrdite, da programska oprema za programiranje podpira vaše formate risb in potek dela gnezdenja. Če obseg proizvodnje upravičuje avtomatizacijo, ocenite menjalne tabele, samodejno nakladanje in razkladanje, ravnanje z ostanki in integracijo z obstoječimi proizvodnimi sistemi.
Ocenite podporo dobavitelja
Namestitev, usposabljanje operaterja, razpoložljivost rezervnih delov, oddaljena diagnostika in navodila za vzdrževanje vplivajo na dolgoročno vrednost opreme. Vprašajte, kako poteka tehnična podpora, kakšni so na voljo dogovori o odzivu in kateri potrošni material je treba hraniti lokalno.
Zahtevajte pisni tehnični predlog
Koristni predlog mora jasno opredeliti konfiguracijo stroja, zmogljivosti rezanja, uporabniške zahteve, vključene dodatke, garancijske pogoje, dogovore o dobavi, obseg namestitve in usposabljanje. Proizvodne trditve morajo biti podprte z ustreznimi testnimi pogoji in ne s širokimi izjavami brez konteksta.
7. Fiber laser proti plazmi in CO2 rezanju
Različne tehnologije rezanja ustrezajo različnim kombinacijam debeline materiala, pričakovane kakovosti, obsega proizvodnje in proračuna naložbe. Fiber laser ni samodejno najbolj ekonomična izbira za vsako nalogo obdelave kovin.
| Faktor ocenjevanja | Fiber laser | Plazemsko rezanje | CO2 laser |
|---|---|---|---|
| Tipične jakosti | Natančno rezanje kovine in ozke zareze | Robustno rezanje prevodnih kovin, vključno s številnimi aplikacijami za debele plošče | Vsestranska laserska obdelava z uveljavljenimi aplikacijami v kovinah in nekovinah, odvisno od zasnove sistema |
| Detajl iz tanke pločevine | Na splošno zelo dobro | Morda bo potrebna večja končna obdelava za fine lastnosti | Lahko zagotovi podrobno rezanje v združljivih aplikacijah |
| Primernost za debele plošče | Odvisno od moči, materiala in zahtevane kakovosti | Pogosto konkurenčen za delo s strukturnimi ploščami | Odvisno od moči in uporabe; ekonomika delovanja zahteva oceno |
| Delovni vidiki | Pomožni plin, optika, hlajenje in laserska varnost | Obraba elektrod in potrošnega materiala, rezalni plin in končna obdelava robov | Oskrba s plinom, optika, vzdrževanje in združljivost materialov |
| Najboljši pristop k izbiri | Dajte prednost natančnosti, prepustnosti in skupnim stroškom na sprejemljiv del | Dajte prednost debelini, proizvodnim potrebam in ceni na rez | Laserski sistem prilagodite predvidenemu obsegu materialov in zahtevam procesa |
Pri tankih in srednjih kovinskih pločevinah se tehnologija laserskega vlakna pogosto upošteva zaradi kombinacije natančnosti, potenciala avtomatizacije in prilagodljivosti obdelave. Pri težkih ploščah lahko plazma ostane konkurenčna glede na tolerančne zahteve in operativne stroške. Najprimernejšo izbiro je treba določiti z reprezentativnimi testi rezanja in popolno primerjavo stroškov.
8. Operativni stroški in učinkovitost proizvodnje
Kupnina je le en del investicije. Zanesljiva ocena mora upoštevati stroške, ki nastanejo pri izdelavi sprejemljivih delov v pričakovani življenjski dobi stroja.
Določite glavne kategorije stroškov
- Elektrika:Laserski vir, hladilni sistem, oprema za premikanje, ekstrakcija in pomožne naprave.
- Pomožni plin:Kisik, dušik ali stisnjen zrak, vključno z opremo za proizvodnjo in obdelavo plina, kjer je primerno.
- Potrošni material:Šobe, zaščitna okna, leče, kjer so na voljo, in druge nadomestne komponente.
- delo:Programiranje, nakladanje, razkladanje, sortiranje, pregled in vzdrževanje.
- Vzdrževanje:Načrtovani servisi, nadomestni deli, odpravljanje težav in tehnična podpora.
- Materialni odpadki:Učinkovitost gnezdenja, zavrnjeni deli, ostanki namestitve in neuporabni ostanki.
- Čas nedelovanja:Proizvodne izgube, povezane z napakami, vzdrževanjem in čakanjem na dele ali storitev.
Izračunajte ceno na sprejemljiv del
Eden od uporabnih pristopov je delitev skupnih operativnih stroškov za reprezentativno proizvodnjo s številom proizvedenih delov, ki ustrezajo zahtevam. Po potrebi vključite porabo materiala, obratovalne stroške stroja, delo, potrošni material in predelavo. To daje bolj smiselno primerjavo kot samo hitrost rezanja.
Proizvajalci bi morali izmeriti tudi dejanski čas cikla, vključno z nalaganjem, prebadanjem, rezanjem, razkladanjem in pregledom. Stroj, ki reže hitro, vendar zahteva pogosto posredovanje, morda ne bo dosegel največje učinkovitosti v celotni izmeni.
Ocenite potencialno donosnost naložbe
Pri zamenjavi zunanjega rezanja ali starejše opreme primerjajte trenutne stroške s pričakovanimi stroški lastne proizvodnje. Vključuje namestitev, usposabljanje, financiranje, vzdrževanje in realno uporabo. Vsaka ocena vračila mora temeljiti na dokumentiranih količinah proizvodnje in konzervativnih predpostavkah o prihodnjih naročilih.
9. Vzdrževanje in varnost na delovnem mestu
Preventivno vzdrževanje pomaga vzdrževati stabilno rezalno zmogljivost, ščiti ključne komponente in zmanjšuje prekinitve proizvodnje, ki se jim je mogoče izogniti. Upravljavci morajo upoštevati načrt vzdrževanja proizvajalca opreme in postopke, določene za nameščen laserski vir in rezalno glavo.
Dnevno in redno vzdrževanje
- Preglejte šobe glede poškodb, kontaminacije in težav s poravnavo.
- Preverite zaščitne optične komponente v skladu z odobrenim inšpekcijskim postopkom.
- Spremljajte alarme hladilnega sistema, temperaturo, stanje hladilne tekočine in zahtevani pretok.
- Preglejte dovodne cevi za plin, filtre, regulatorje in odčitke tlaka.
- Delovna miza in okolica naj bodo brez nabranih odpadkov in odvečnega prahu.
- Preglejte alarme stroja in zabeležite ponavljajoče se težave s kakovostjo rezanja.
- Opravite načrtovano mazanje in mehanske preglede po navodilih proizvajalca.
Bistvene laserske varnostne prakse
Industrijski laserski sistemi lahko predstavljajo resno nevarnost za oči, kožo, požar, elektriko in dim. Posebno pozornost je treba nameniti valovni dolžini in moči laserjev z vlakni, saj je lahko lasersko sevanje v bližini infrardečega spektra človeškemu očesu nevidno.
- Uporabite primerno ohišje, zapore in zaščitne sisteme, ki ustrezajo laserski klasifikaciji in namestitvi.
- Nikoli ne obidite zapor ali delajte s poškodovanimi varnostnimi pregradami.
- Zagotovite učinkovito odvajanje dima in ocenite nevarnosti, povezane z materiali, ki jih režete.
- Uporabljajte le odobrena laserska zaščitna očala, kjer to zahteva dokumentirana varnostna ocena; očala ne nadomestijo tehničnega nadzora.
- Delovanje in servisiranje omejite na usposobljeno osebje po odobrenih postopkih.
- Pred vzdrževanjem ali popravilom uporabite pravilne postopke zaklepanja in izolacije.
Objekti morajo pred namestitvijo in delovanjem preveriti veljavne lokalne predpise, električne zahteve, požarne varnostne ukrepe in standarde varnosti pri delu.
10. Kontrolni seznam za ocenjevanje pred nakupom
Preden naročite stroj za lasersko rezanje plošč z vlakni, uporabite spodnji kontrolni seznam za organizacijo tehničnih pogovorov s potencialnimi dobavitelji.
- Ali so glavne vrste materialov in proizvodne debeline dokumentirane?
- Ali predlagana laserska moč ustreza normalnim proizvodnim opravilom, ne le občasnemu rezanju največje debeline?
- Ali je delovno območje primerno za standardne velikosti plošč in načrtovano postavitev tovarne?
- Ali so bili vzorčni deli preizkušeni z uporabo reprezentativnih materialov in zahtev glede kakovosti?
- Ali so hitrost rezanja, kakovost robov in rezultati dimenzij dokumentirani pod navedenimi preskusnimi pogoji?
- Ali so laserski vir, rezalna glava, krmilnik in vključeni dodatki jasno navedeni?
- Ali razumete zahteve za oskrbo z električno energijo, hlajenje, stisnjen zrak, plin in ekstrakcijo?
- Ali so bili pregledani združljivost programske opreme, zmožnost gnezdenja in izbirna avtomatizacija?
- Ali so pogoji namestitve, usposabljanja, garancije, nadomestnih delov in tehnične podpore jasni?
- Ali je bil pričakovani strošek na sprejemljiv del primerjan z obstoječimi proizvodnimi metodami?
Dobro definiran nabavni proces pomaga proizvajalcem primerjati dobavitelje glede na praktično proizvodno vrednost, namesto da se zanašajo na glavne specifikacije. Ustvari tudi jasno referenco za sprejem namestitve in prihodnje preglede delovanja.
11. Pogosto zastavljena vprašanja
1. Za kaj se uporablja laserski stroj za rezanje plošč z vlakni?
Uporablja se za rezanje programiranih oblik iz kovinskih listov in plošč za aplikacije, kot so komponente strojev, industrijska ohišja, strukturni deli, transportna oprema in kovinska izdelava po meri.
2. Katere kovine lahko reže stroj za lasersko rezanje plošč?
Pogosti materiali vključujejo ogljikovo jeklo, nerjavno jeklo, aluminij, medenino in baker. Primernost je odvisna od konfiguracije laserja, lastnosti materiala, debeline, pomožnega plina in zahtevane kakovosti rezanja. Pred proizvodnjo potrdite združljivost za določeno zlitino.
3. Kolikšna moč laserja je potrebna za rezanje plošč?
Zahtevana moč je odvisna od materiala, porazdelitve debeline, obsega proizvodnje, želene hitrosti in zahtev glede kakovosti robov. Kupci bi morali dati prednost debelinam, ki se najpogosteje obdelujejo, in potrditi predlagano konfiguracijo z vzorčnimi rezi, namesto da bi izbirali izključno glede na največjo oglaševano zmogljivost.
4. Ali lahko stroj za lasersko rezanje vlaken obdeluje debele kovinske plošče?
Da, ustrezno konfigurirani industrijski sistemi lahko režejo debele kovinske plošče. Praktična omejitev se razlikuje glede na moč laserja, vrsto kovine, plin in zahteve glede kakovosti. Rezanje blizu največje zmogljivosti stroja lahko vključuje počasnejšo obdelavo ali drugačne značilnosti robov, zato je priporočljivo reprezentativno testiranje.
5. Ali lasersko rezanje z vlakni odpravi razigljevanje?
Ne v vsaki aplikaciji. Pravilno optimizirano rezanje lahko zmanjša robove in žlindro, vendar je rezultat odvisen od materiala, debeline, stanja šob, nastavitev plina in parametrov rezanja. Nekatere komponente morda še vedno zahtevajo čiščenje robov ali druge končne postopke.
6. Ali je lasersko rezanje z vlakni bolj ekonomično kot rezanje s plazmo?
Odvisno od aplikacije. Vlakneni laserji so lahko privlačni za natančno delo in obdelavo tankih do srednjih listov, medtem ko lahko plazma ostane konkurenčna za nekatera dela z debelimi ploščami. Primerjajte stroške opreme, porabo plina in elektrike, pretok, delo, porabo materiala in zahteve za dodelavo.
7. Kaj mora biti vključeno v ponudbo stroja?
V podrobni ponudbi je treba navesti vir in moč laserja, delovno območje, rezalno glavo, sistem CNC, posteljo stroja, hladilno opremo, varnostne določbe, vključene dodatke, programsko opremo, namestitev, usposabljanje, garancijo in tehnično podporo. Jasno morajo biti navedene tudi zahteve glede uporabnosti in neobvezni elementi.
8. Kako lahko proizvajalci vzdržujejo dosledno kakovost rezanja?
Uporabljajte potrjene parametre rezanja, pregledujte šobe in optične komponente, vzdržujte plinske in hladilne sisteme, upoštevajte postopke preventivnega vzdrževanja in beležite rezultate postopka. Ko se kakovost nepričakovano spremeni, preverite potrošni material in alarme stroja, preden opravite velike prilagoditve parametrov.
9. Katere informacije morajo kupci zagotoviti, ko zahtevajo ponudbo?
Navedite vrste in razrede materiala, najmanjšo in največjo debelino, skupne dimenzije plošč, reprezentativne risbe, pričakovano mesečno proizvodnjo, zahtevano kakovost robov, razpoložljive pripomočke in želeno raven avtomatizacije. Te podrobnosti pomagajo dobaviteljem priporočiti ustrezno konfiguracijo.
10. Zakaj je treba vzorčno rezanje dokončati pred nakupom?
Vzorčno rezanje zagotavlja praktičen dokaz o tem, kako predlagani stroj ravna s kupčevimi dejanskimi materiali in geometrijo komponent. Kupcu omogoča, da oceni kakovost reza, čas obdelave, konsistentnost dimenzij in zahteve glede končne obdelave, preden se zaveže k naložbi.
Poiščite pravo rešitev za lasersko rezanje plošč z vlakni za svoje podjetje
Izbira prave opreme se začne z razumevanjem vaših materialov, proizvodnih ciljev, nižjih zahtev glede kakovosti in dolgoročnih obratovalnih stroškov. Skrbno usklajena konfiguracija stroja lahko pomaga izboljšati proizvodno prilagodljivost, ohrani dosledno kakovost delov in podpira učinkovitejšo izdelavo kovin.
Jinan Ever View Machinery Technology Co., Ltd.pozdravlja povpraševanja proizvajalcev, podjetij za proizvodnjo kovin in kupcev industrijske opreme, ki iščejo rešitve za lasersko rezanje vlaken. Delite svoje specifikacije materiala, razpon debeline plošče, delovne dimenzije in proizvodne cilje, da se pogovorite o konfiguraciji, ki ustreza vaši aplikaciji.
Kontaktirajte nasda razpravljate o svojih zahtevah za rezanje plošč z laserskim vlaknom, zahtevate dodatne informacije o stroju in raziščete rešitev, ki je usklajena z vašimi proizvodnimi potrebami.